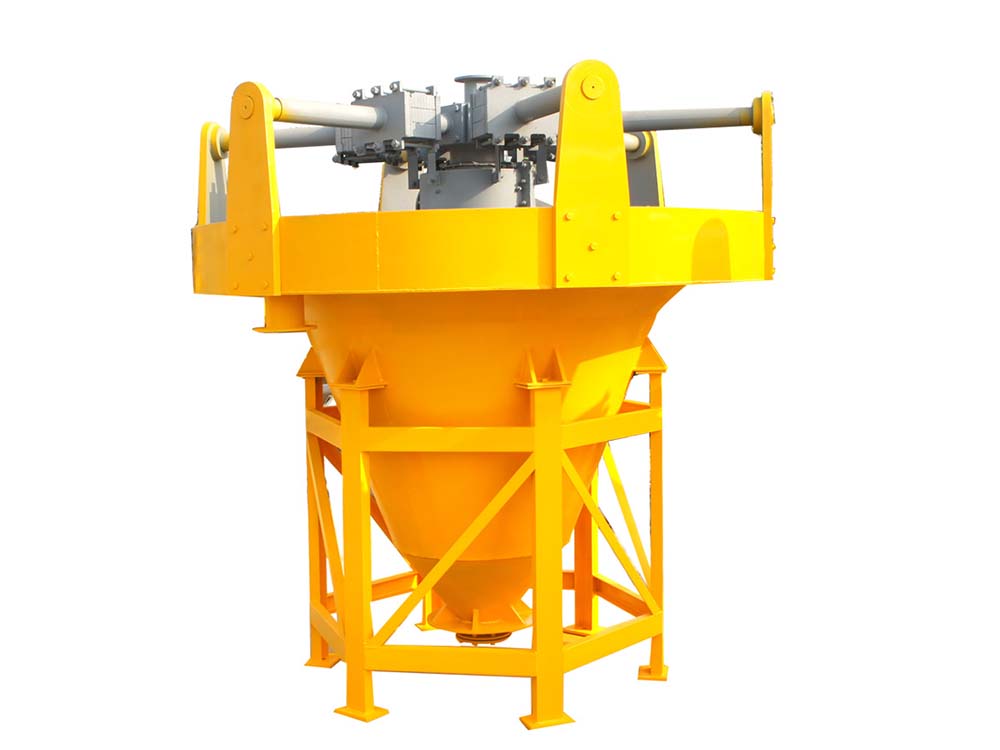
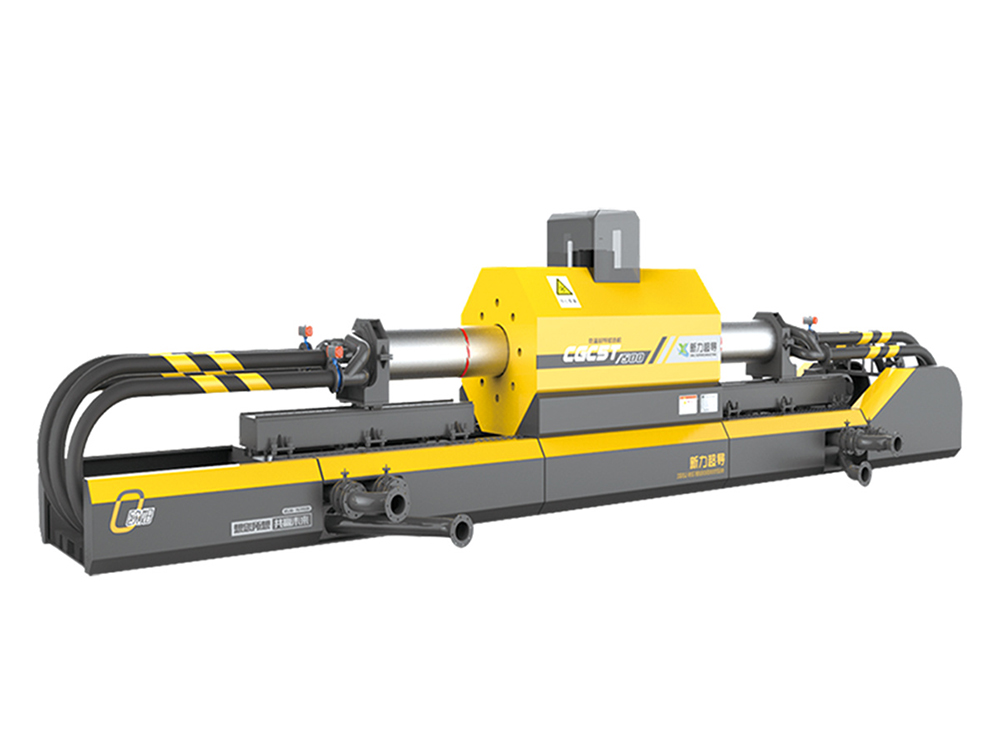
WAŁEK SZLIFUJĄCY WYSOKOCIŚNIENIOWY Z JEDNYM NAPĘDEM

Zakres zastosowania
Wysokociśnieniowy walec mielący z pojedynczym napędem jest specjalnie zaprojektowany do wstępnego mielenia klinkieru cementowego, żużlu mineralnego, klinkieru stalowego itp. na małe granulki, do ultrakruszenia minerałów metalicznych (rudy żelaza, rudy manganu, rudy miedzi, rudy ołowiu i cynku, rudy wanadu i inne) oraz do mielenia minerałów niemetalicznych (płomy węglowe,
skalenia, nefelinu, dolomitu, wapienia, kwarcu itp.) na proszek.
Struktura i zasada działania
◆Schemat zasady działania
Jednonapędowy wałek szlifierski wysokociśnieniowy przyjmuje
zasada mielenia przy wytłaczaniu kruszywa materiałowego.
Jeden jest rolką nieruchomą, a drugi rolką ruchomą.
Obie rolki obracają się przeciwnie z tą samą prędkością.
Materiały wchodzą przez górny otwór wlotowy,
i są rozdrabniane w wyniku wytłaczania pod wpływem wysokiego ciśnienia w szczelinie dwóch walców, a następnie odprowadzane od dołu.
◆Część napędowa
Potrzebny jest tylko jeden napęd silnikowy,
moc przekazywana jest z rolki nieruchomej na rolkę ruchomą poprzez układ przekładni,
tak, aby oba walce były w pełni zsynchronizowane, bez żadnego tarcia ślizgowego.
Wszystkie prace są wykorzystywane do wytłaczania materiałów,
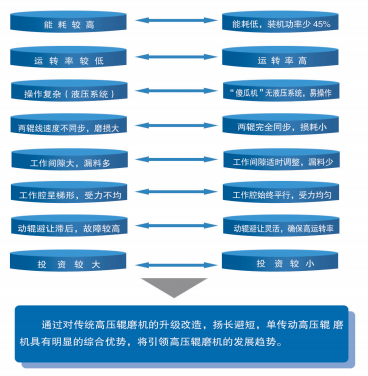
a wskaźnik wykorzystania energii jest wysoki, co pozwala zaoszczędzić 45% energii elektrycznej w porównaniu do konwencjonalnych wałków mielących o wysokim ciśnieniu.
◆System wywierania ciśnienia
Połączony sprężynowy układ dociskowy sprawia, że ruchoma rolka jest odporna na zginanie.
Gdy do środka dostanie się obca materia żelazna,
system wywierania nacisku sprężyny cofa się bezpośrednio i reaguje w odpowiednim czasie, zapewniając skuteczność działania na poziomie aż 95%;
podczas gdy tradycyjna rolka szlifierska wysokociśnieniowa pozwala uniknąć konieczności odprowadzania oleju hydraulicznego przez rurociąg w celu uwolnienia ciśnienia.
Działanie jest opóźnione, co może spowodować uszkodzenie powierzchni walca lub nieprawidłowe działanie układu hydraulicznego.
◆Powierzchnia rolki
Powierzchnia walca jest spawana metodą napawania stopowym, odpornym na zużycie materiałem spawalniczym, a twardość może osiągnąć HRC58-65; nacisk jest automatycznie regulowany w zależności od materiału,
który nie tylko osiąga cel szlifowania, ale także chroni powierzchnię walca;
rolka ruchoma i rolka nieruchoma działają synchronicznie, bez tarcia ślizgowego.
Dzięki temu żywotność powierzchni walca jest znacznie dłuższa niż w przypadku konwencjonalnego walca szlifierskiego wysokociśnieniowego.
Główne cechy techniczne
◆ Wysoka wydajność pracy. W porównaniu z tradycyjnym sprzętem kruszącym, wydajność przetwarzania wzrasta o 40-50%.
Wydajność przetwarzania PGM1040 może osiągnąć ok. 50–100 t/h przy mocy zaledwie 90 kW.
◆ Niskie zużycie energii. Dzięki napędowi jednorolkowemu do napędu potrzebny jest tylko jeden silnik.
Zużycie energii jest bardzo niskie. W porównaniu z tradycyjnym dwunapędowym HPGR, może ono zmniejszyć zużycie energii o 20–30%.
◆ Dobra jakość i odporność na zużycie. Dzięki zastosowaniu tylko jednego silnika napędowego, synchronizacja obu rolek jest bardzo dobra.
Dzięki odpornym na zużycie powierzchniom spawalniczym rolki charakteryzują się dobrą odpornością na zużycie i są łatwe w konserwacji.
◆ Wysoka skuteczność działania: ≥ 95%. Dzięki naukowej konstrukcji, sprzęt może być poddawany działaniu ciśnienia za pomocą grupy sprężyn wysokociśnieniowych.
Ciśnienie robocze można regulować automatycznie, w zależności od stopnia ściśnięcia sprężyny. Nie ma punktu awarii.
◆ Wysoka automatyzacja i łatwa regulacja. Brak układu hydraulicznego oznacza niski wskaźnik awarii.
◆ Powierzchnia walca jest spawana metodą napawania stopowego, odpornego na zużycie materiału spawalniczego o dużej twardości i dobrej odporności na zużycie;
Nacisk na sprężynę wynika z siły reakcji materiału, a nacisk jest zawsze zrównoważony,
który nie tylko osiąga cel kruszenia,
ale także chroni powierzchnię rolki; rolka ruchoma i rolka nieruchoma są ze sobą zazębione i napędzane przez układ przekładni,
a prędkość jest całkowicie zsynchronizowana, dzięki czemu unika się tarcia ślizgowego między materiałem a powierzchnią rolki.
Dlatego żywotność jest znacznie większa niż w przypadku HPGR z podwójnym napędem.
◆ Kompaktowa konstrukcja i mała powierzchnia podłogi.
Parametry techniczne
| Model | Średnica rolkimm | Rolkaszerokość mm | Maksymalny rozmiar paszy(Cement, żużel stalowniczy, żużel rudny) mm | Optymalne podawanierozmiar(metalicznymineralny,niemetalowyminerał) mm | mmRozmiar wyjściowy(cement)mm | Pojemność przetwarzaniaT/h | Silnikmoc kW | Wymiary obrysu(Dł. × Szer. × Wys.)mm |
| PGM0850 | φ800 | 500 | 50 | 30 | Klasyfikowanie,<4 | 30~40 | 37 | 2760×2465×1362 |
| PGM1040 | φ1000 | 400 | 50 | 30 | Klasyfikowanie,<4 | 50~80 | 90 | 4685×4300×2020 |
| PGM1060 | φ1000 | 600 | 50 | 30 | Klasyfikowanie,<4 | 70~110 | 110 | 4685×4300×2020 |
| PGM1065 | φ1000 | 650 | 50 | 30 | klasyfikowanie,<4 | 100~160 | 200 | 5560×4500×2200 |
| PGM1250 | φ1200 | 500 | 50 | 30 | Klasyfikowanie,<4 | 120~180 | 250 | 6485×4700×2485 |
| PGM1465 | φ1400 | 650 | 50 | 30 | Klasyfikowanie,<4 | 240~320 | 630 | 9200×6320×3600 |
| PGM1610 | φ1600 | 1000 | 50 | 30 | Klasyfikowanie,<4 | 500~650 | 1250 | 10800×8100×4400 |
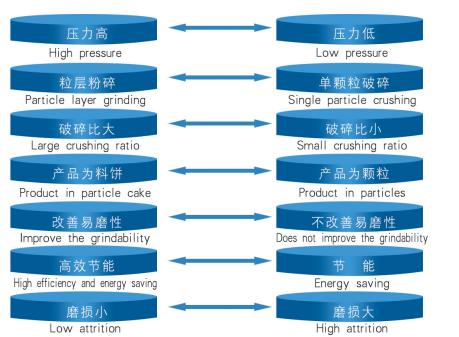
PORÓWNANIE POJEDYNCZEGO NAPĘDU HPGR I KONWENCJONALNEGO HPGR
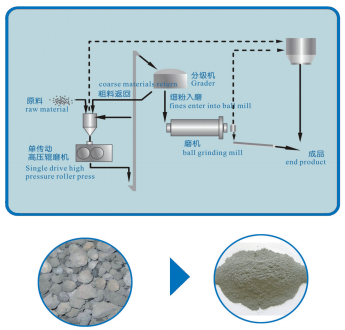
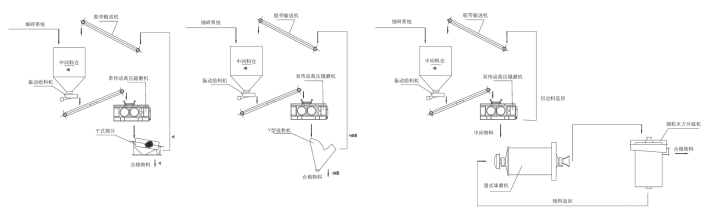
SCHEMAT PRZEPŁYWU PROCESU WSTĘPNEGO ROZDROBNIANIA W POJEDYNCZYM NAPĘDZIE HPGR
Wstępne mielenie cementu, żużla rudowego i żużla stalowniczego. „Więcej kruszenia i mniej mielenia, zastąp mielenie kruszeniem”, czyli wstępne mielenie, stało się główną technologią w procesie produkcji młynów rurowych, zwiększającą produkcję i zmniejszającą zużycie energii. Jako najbardziej zaawansowany, energooszczędny sprzęt do wstępnego mielenia, jednonapędowy HPGR może kruszyć materiały do -4 mm lub -0,5 mm, z czego 0,08 mm stanowi ponad 30%. Wydajność wykorzystywanego młyna kulowego można zwiększyć o 50–100%, a zużycie energii przez system mielenia można zmniejszyć o 15–30%.
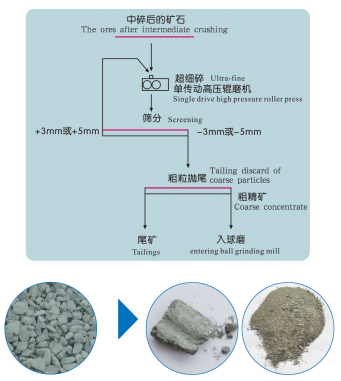
SCHEMAT PRZEPŁYWU PROCESU ULTRADROBNEGO KRUSZENIA MINERAŁÓW METALICZNYCH Z POJEDYNCZYM NAPĘDEM HPGR
Ultradrobne kruszenie minerałów metalicznych
Gdy minerały przechodzą przez szczelinę między dwoma walcami, są rozdrabniane na drobne cząstki o średnicy -5 mm lub -3 mm oraz dużą ilość proszku pod wpływem wysokiego ciśnienia. Ze względu na słabą siłę wiązania między powierzchnią styku minerału użytecznego a skałą płonną, łatwo powstają pęknięcia zmęczeniowe lub mikropęknięcia i naprężenia wewnętrzne. Część powierzchni styku ulega całkowitemu rozwarstwieniu.
Ze względu na wysoką zawartość drobnego proszku odprowadzanego z HPGR i fakt, że minerały są kruszone wzdłuż powierzchni dysocjacji, w porównaniu z kruszeniem konwencjonalnym, odsetek przerostu w kruszonych produktach jest zmniejszony, a efekt usuwania ogonów jest dobry.
Zarówno jakość grubego koncentratu, jak i wydajność odpadów ulegają znacznej poprawie.
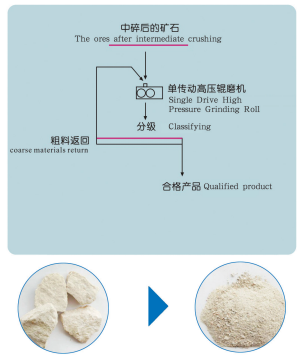
SCHEMAT PRZEPŁYWU PROCESU APLIKACJI DLA MINERAŁÓW NIEMETALICZNYCH Z POJEDYNCZYM NAPĘDEM HPGR
Mielenie minerałów niemetalicznych
W porównaniu z tradycyjnymi urządzeniami mielącymi, jednonapędowy HPGR ma zalety dużej wydajności pojedynczej maszyny, niskiego zużycia energii, mniejszego zużycia i mniejszego zanieczyszczenia żelazem; grubość produktu można kontrolować w zakresie od 20 do 120 oczek, co może zastąpić młyn kulowy i stworzyć nowy proces mielenia.
WALCOWY WYSOKOCISKOWY SERIA HPGM
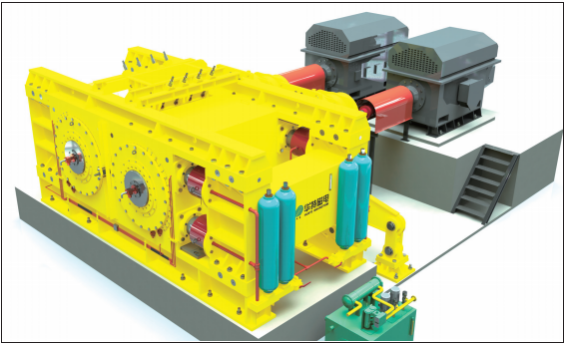
Zasada działania
Wysokociśnieniowy walec mielący serii HPGM to nowy typ energooszczędnego urządzenia mielącego, zaprojektowanego w oparciu o zasadę wysokociśnieniowego rozdrabniania warstw materiału. Składa się z dwóch walców prasujących, obracających się synchronicznie z niską prędkością. Jeden walec jest nieruchomy, a drugi ruchomy. Oba napędzane są silnikiem o dużej mocy. Materiały są równomiernie podawane znad dwóch walców i w sposób ciągły wprowadzane do szczeliny między walcami przez walec prasujący. Po poddaniu działaniu wysokiego ciśnienia 50–300 MPa, gęsty placek materiału jest odprowadzany z urządzenia. W odprowadzanym placku materiału, oprócz pewnej części produktów zakwalifikowanych, wewnętrzna struktura cząstek produktów niezakwalifikowanych jest wypełniona dużą liczbą mikropęknięć dzięki wytłaczaniu pod wysokim ciśnieniem, co znacznie poprawia zdolność materiału do mielenia. W przypadku materiałów po wytłaczaniu, po rozdrobnieniu, klasyfikacji i przesianiu, udział drobnych materiałów o wielkości poniżej 0,8 mm może wynieść około 30%, a materiałów o wielkości poniżej 5 mm – ponad 80%. Dzięki temu w dalszym procesie mielenia zużycie energii można znacznie zmniejszyć, co pozwala na pełne wykorzystanie mocy produkcyjnych urządzeń mielących. Wydajność młyna kulowego można zwiększyć o 20–50%, a całkowite zużycie energii zmniejszyć o 30–50% lub więcej.
Pola zastosowań
Istnieje wiele rodzajów zasobów rudy metali w Chinach, ale jakość większości odmian mineralnych jest słaba, różnorodna i drobna. Aby rozwiązać nierozwiązane problemy w aspektach ekonomicznych, technicznych i ochrony środowiska rozwoju górnictwa, krajowe przedsiębiorstwa górnicze metali aktywnie wprowadzają, przetwarzają i absorbują zagraniczny nowy i wydajny sprzęt do produkcji górniczej. Na tym tle rynkowym HPGR jest wysokowydajnym sprzętem do mielenia, który został po raz pierwszy zbadany i zademonstrowany, i zaczyna być stosowany w krajowych przedsiębiorstwach górniczych metali. Jest to również sprzęt do produkcji górniczej najbardziej zainteresowany krajowym przemysłem górniczym. Można powiedzieć, że HPGR jest szeroko stosowany w krajowych kopalniach metali. HPGR jest szeroko stosowany w kraju i za granicą do mielenia w przemyśle cementowym, granulacji w przemyśle chemicznym i drobnego mielenia peletu w celu zwiększenia powierzchni właściwej. Jest używany do kruszenia rudy metali w celu osiągnięcia różnych celów, takich jak uproszczenie procesu kruszenia, więcej kruszenia i mniej mielenia, poprawa wydajności systemu, poprawa efektu mielenia lub wskaźników separacji.
Zakres praktycznego zastosowania
1. Średnie, drobne i ultradrobne mielenie materiałów sypkich.
2. W przemyśle przetwórstwa minerałów może być umieszczony przed młynem kulowym, jako urządzenie do wstępnego mielenia lub stanowić połączony system mielenia z młynem kulowym.
3. W przemyśle peletu utlenionego może zastąpić powszechnie stosowany młyn wilgotny.
4. W materiałach budowlanych, materiałach ogniotrwałych i innych gałęziach przemysłu, z powodzeniem stosowane są do mielenia klinkieru cementowego, wapienia, boksytu i innych materiałów.
Zalety produktu
1. Konstrukcja zapewniająca stałe ciśnienie gwarantuje równomierny nacisk między rolkami i gwarantuje efekt kruszenia.
2. Automatyczna korekta odchylenia umożliwia szybką regulację odstępu między rolkami, co gwarantuje płynność pracy urządzenia.
3. System separacji krawędzi redukuje wpływ oddziaływania krawędzi na efekt zgniatania.
4. Z kołkami z węglika spiekanego, długa żywotność, łatwa konserwacja i możliwość wymiany.
5. Bank zaworów wykorzystuje importowane komponenty, a układ hydrauliczny ma rozsądną konstrukcję i dobrą niezawodność.
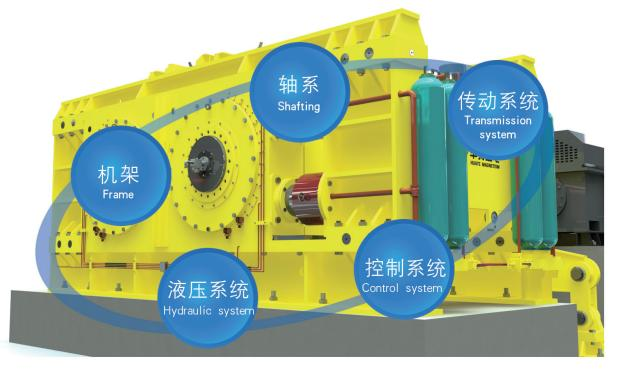
Struktura HPGR
| Model | Średnica rolkimm | Szerokość rolki mm | Przepustowośćpojemność | Wielkość kanału | Waga maszynyt | Zainstalowana moc |
| HPGM0630 | 600 | 300 | 25-40 | 10-30 | 6 | 74 |
| HPGM0850 | 800 | 500 | 50-110 | 20-35 | 25 | 150-220 |
| HPGM1050 | 1000 | 500 | 90-200 | 20-35 | 52 | 260-400 |
| HPGM1250 | 1200 | 500 | 170-300 | 20-35 | 75 | 500-640 |
| HPGM1260 | 1200 | 600 | 200-400 | 20-35 | 78 | 600-800 |
| HPGM1450 | 1400 | 500 | 200-400 | 30-40 | 168 | 600-800 |
| HPGM1480 | 1400 | 800 | 270-630 | 30-40 | 172 | 800-1260 |
| HPGM16100 | 1600 | 1000 | 470-1000 | 30-50 | 220 | 1400-2000 |
| HPGM16120 | 1600 | 1200 | 570-1120 | 30-50 | 230 | 1600-2240 |
| HPGM16140 | 1600 | 1400 | 700-1250 | 30-50 | 240 | 2000-2500 |
| HPGM18100 | 1800 | 1000 | 540-1120 | 30-60 | 225 | 1600-2240 |
| HPGM18160 | 1800 | 1600 | 840-1600 | 30-60 | 320 | 2500-3200 |
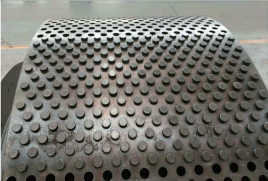
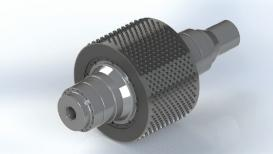
Nowa technologia powierzchni walcowanej kołków
Zastosowano w nim wysokiej jakości szpilki ze stopu twardego o dużej twardości i dobrej odporności na zużycie.
Układ kołków zaprojektowano na podstawie symulacji komputerowej,
a układ jest rozsądny, co pozwala na utworzenie jednolitej warstwy materiału pomiędzy kołkami, skutecznie chroniąc kołki i powierzchnie rolek,
i wydłużenie żywotności wałka dociskowego. Kołki są montowane za pomocą importowanych specjalnych klejów, co ułatwia wymianę.
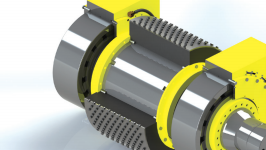
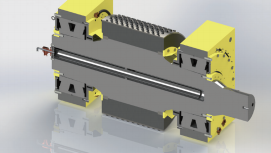
Technologia rozdzielania tulei rolkowej i wału głównego
Korpus walca prasującego wykonany jest z wysokiej jakości stali kutej, a tuleja walca z wysokiej jakości stali stopowej. Wał główny i rolki wykonane są z różnych materiałów, co poprawia wytrzymałość wału głównego i sztywność tulei walca. Żywotność tulei wału została znacznie wydłużona. Wymiana tulei walca jest wygodna.
Technologia szybkiego montażu i demontażu łożysk. Zastosowano wysokiej jakości łożyska stożkowe i wykonano zbiornik oleju wysokociśnieniowego. Łożysko można łatwo zdemontować za pomocą pompy olejowej wysokociśnieniowej, co znacznie zmniejsza trudności związane z wymianą łożyska i poprawia efektywność konserwacji.
Wielofunkcyjna technologia uszczelniania
Uszczelnienie łożyska wykorzystuje różnorodne uszczelnienia typu J, V i labiryntowe, a połączona technologia uszczelniania skutecznie zapewnia efekt uszczelnienia łożyska.
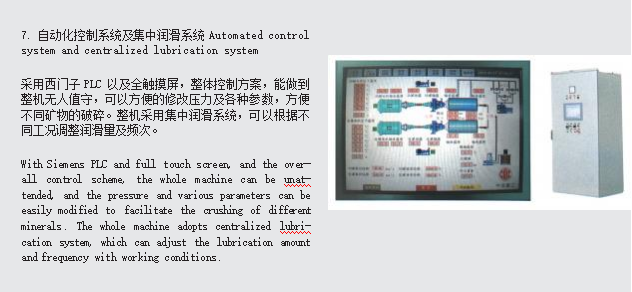
Przepływ wzbogacania rudy żelaza
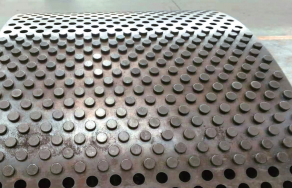
Wysokiej jakości, odporna na zużycie powierzchnia rolkowa z wypustkami
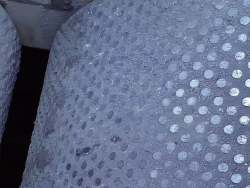
Po wytłoczeniu materiałów,
Na powierzchni walca tworzy się gęsta warstwa materiału, która ma chronić powierzchnię walca.
Surowiec
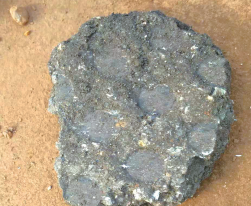
Materiał Ciasto